 20 cm
 A3 · 33 cm
 35 cm
 60 cm
 Impresoras UV-DTF
 Impresoras UV Plana
 Consumibles UV y UV-DTF
 Accesorios láser
 Accesorios xTool
 Láser de diodo
 Soldadura láser
 Láser CO2
 Láser de fibra y MOPA
 Láser UV
 Impresoras 3D
 Filamentos 3D
 Escáner 3D
 Planchas térmicas
 Calandras
 Serigrafía
 Kits de sublimación
 Impresoras de sublimación
 Tinta de sublimación
 Papel de sublimación
 Sublimación sobre algodón
 Consumibles y recambios
 Plotter de corte de vinilo
 Cortadoras y mesas de corte DTF

 Tintas DTF
 Film DTF
 Polvos DTF
 Limpieza y mantenimiento DTF
 DTF Apparel xTool
 Consumibles DTI Innuro
 Hornos y shakers DTF
 Navidad
 Invierno
 Ropa laboral

— Guía · xTool MetalFab
Cómo elegir los parámetros de corte CNC
Para la mayoría de los materiales, puedes obtener ajustes predefinidos en el software XCS. Basta con aplicarlos con un solo clic.
1. Elige el material y confirma.
| |

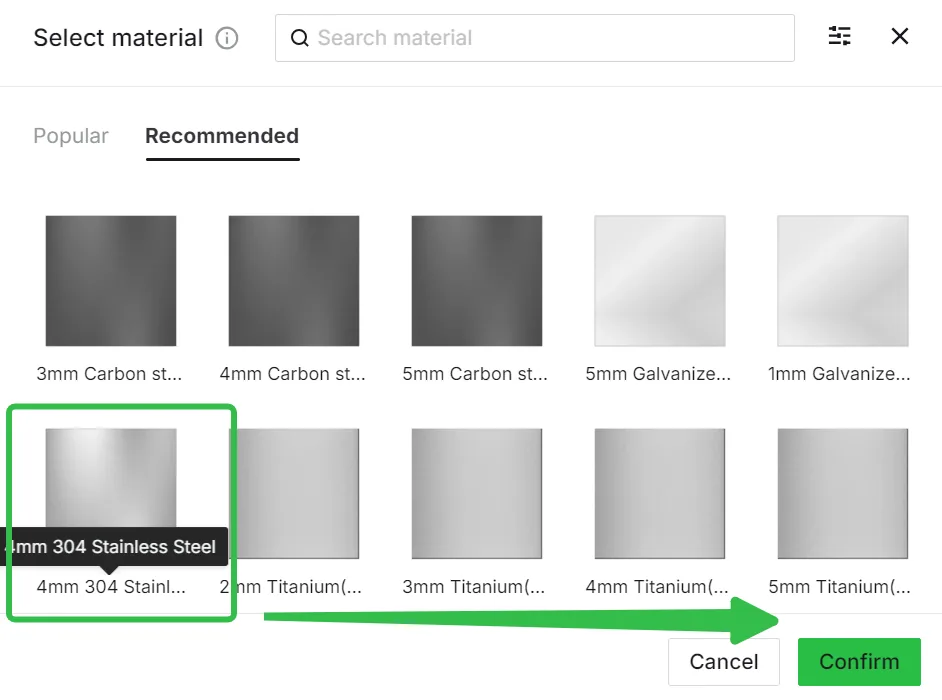
2. Elige los ajustes según tu hardware y todas las configuraciones del software se aplicarán automáticamente (potencia, velocidad, altura de seguimiento, etc.).

3. Después de hacer clic en procesar, obtendrás el valor recomendado. Ajusta manualmente la posición del foco.

- Para ajustes detallados, puedes consultar el enlace. (igual que el EasySet de XCS)
- Para parámetros de acero al carbono de más de 5 mm de grosor, contacta con el soporte técnico de MDPI para que te ayuden.
Cómo ajustar los parámetros
Impacto de los distintos parámetros
Parámetro | Definición | Rango | Paso de prueba | Efecto | Regla | |
Potencia | El tamaño de la potencia del láser determina la densidad de energía y la capacidad de procesado del láser | 10%-100% | 50%-75%-100% | | Con los mismos parámetros, a menor potencia, menor energía, peor resultado de corte, y el material no se corta del todo | |
Velocidad | La velocidad a la que se mueve el cabezal láser sobre la superficie del material procesado; cuanto más lenta la velocidad, más intensa | 1-400mm/s | 10-50-100-200-400 | | Una velocidad demasiado lenta provoca una gran zona afectada por el calor y rebabas localizadas, mientras que una velocidad demasiado rápida provoca falta de penetración | |
Foco | Distancia desde el foco de la antorcha de soldadura hasta la superficie superior del metal base (desenfoque positivo sobre la superficie superior del metal base y desenfoque negativo dentro del metal base) | -12~+25 | -4~-6~-8~-10 | | Normalmente, cuanto más gruesa la chapa, más foco negativo. Si el foco negativo es demasiado bajo, habrá rebabas. Si el foco negativo es demasiado alto, la chapa no se puede cortar del todo. Selecciona el foco adecuado | |
Presión de gas | Presión del gas auxiliar en la salida de la boquilla | 0.05-1.2Mpa | 0.6-0.8-1.0-1.2 | | Cuanto menor es la presión de aire, peor es la capacidad de evacuación de escoria y peor es el resultado de corte | |
Altura de seguimiento | La distancia vertical entre la boquilla de corte y la superficie de la pieza durante el corte por láser | 0.3-1mm | 0.3-0.5-0.7-1 | | Cuanto mayor es la altura de seguimiento, peor es la concentración de gas. Tras dispersarse el gas a alta presión, la escoria no se puede evacuar de forma eficaz. Por lo tanto, cuanto mayor es la altura de seguimiento, más escoria queda adherida. | |
Tipo de gas | El gas de corte por láser es el gas que se expulsa a través de la boquilla (coaxial o lateral al láser) hacia la zona de corte durante el proceso de corte por láser | Nitrógeno, Aire, Argón, Oxígeno | – | – | Al cortar acero inoxidable con nitrógeno o argón, la sección aparecerá más blanca y brillante, mientras que cortar con aire puede provocar cierta oxidación y un aspecto más oscuro. Consulta las recomendaciones de gas para cada metal | |
Ciclo de trabajo | La proporción entre el tiempo de trabajo real y el tiempo total del láser en un ciclo de trabajo | 1%-100% | 20-40-60-80-100 | | Cuando el ciclo de trabajo es demasiado bajo, no se puede cortar del todo. | |
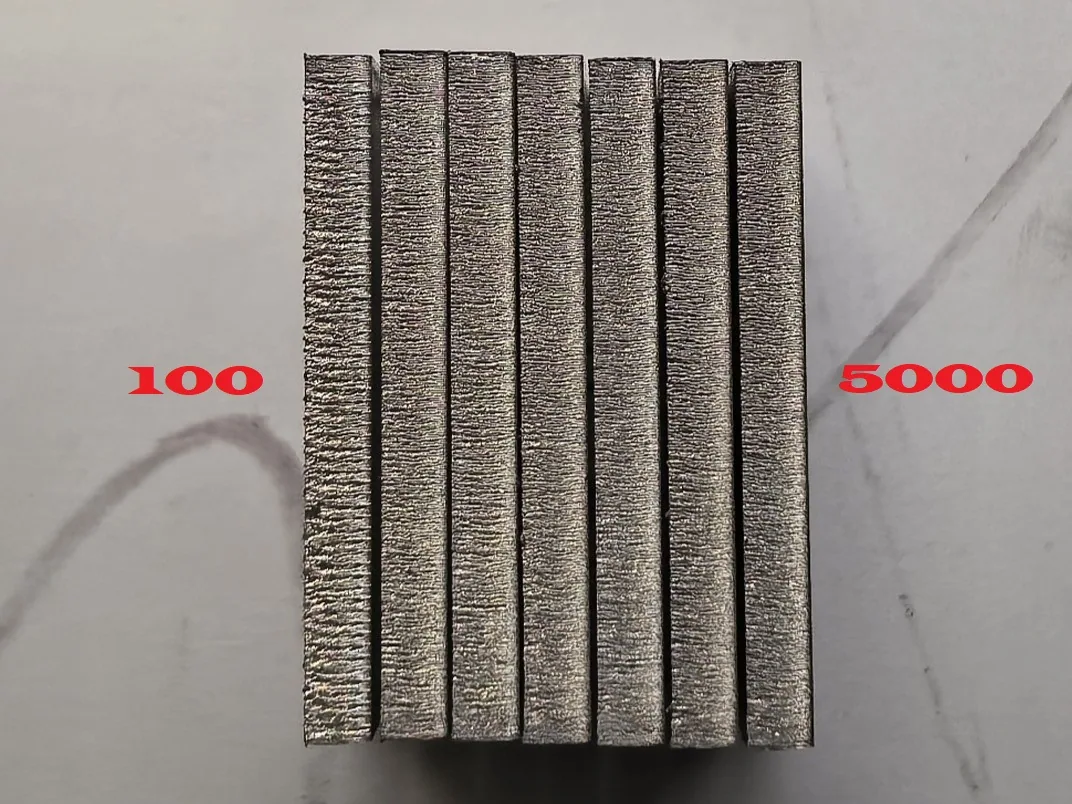
Frecuencia | La frecuencia de repetición de la onda láser, el número de idas y vueltas de la onda por unidad de tiempo | 500-5000 | 100-500-1000-2000-3000-4000-5000 | | Debido a las características del láser continuo, es inútil cambiar la frecuencia por separado cuando el ciclo de trabajo es del 100%, por lo que los efectos son básicamente los mismos. Cuando el ciclo de trabajo no es del 100%, se observa que cuanto menor es la frecuencia, más rugosa es la sección, y cuanto mayor es la frecuencia, más fina es la sección. | |
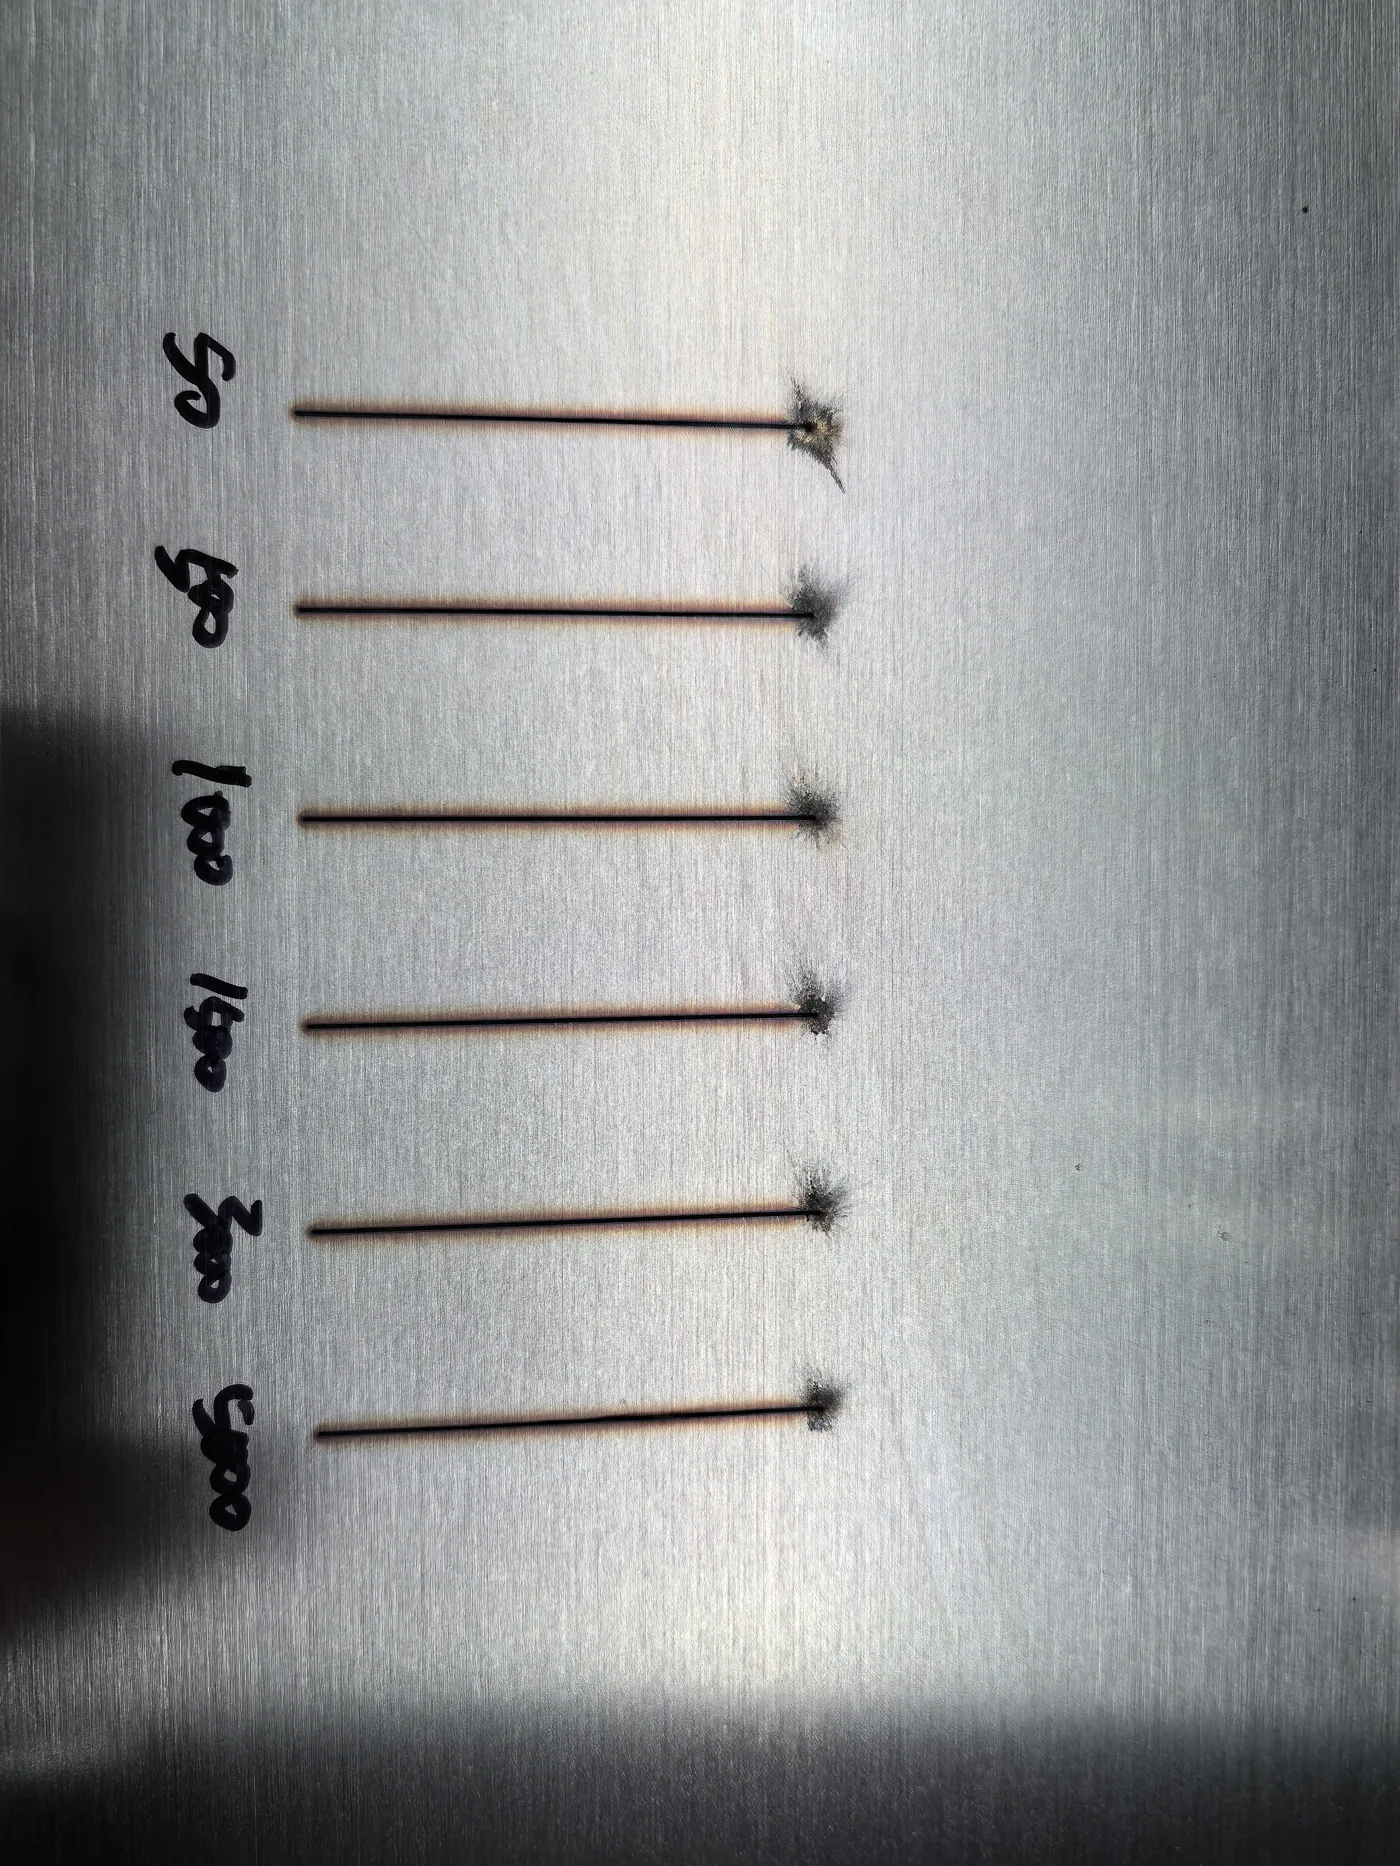
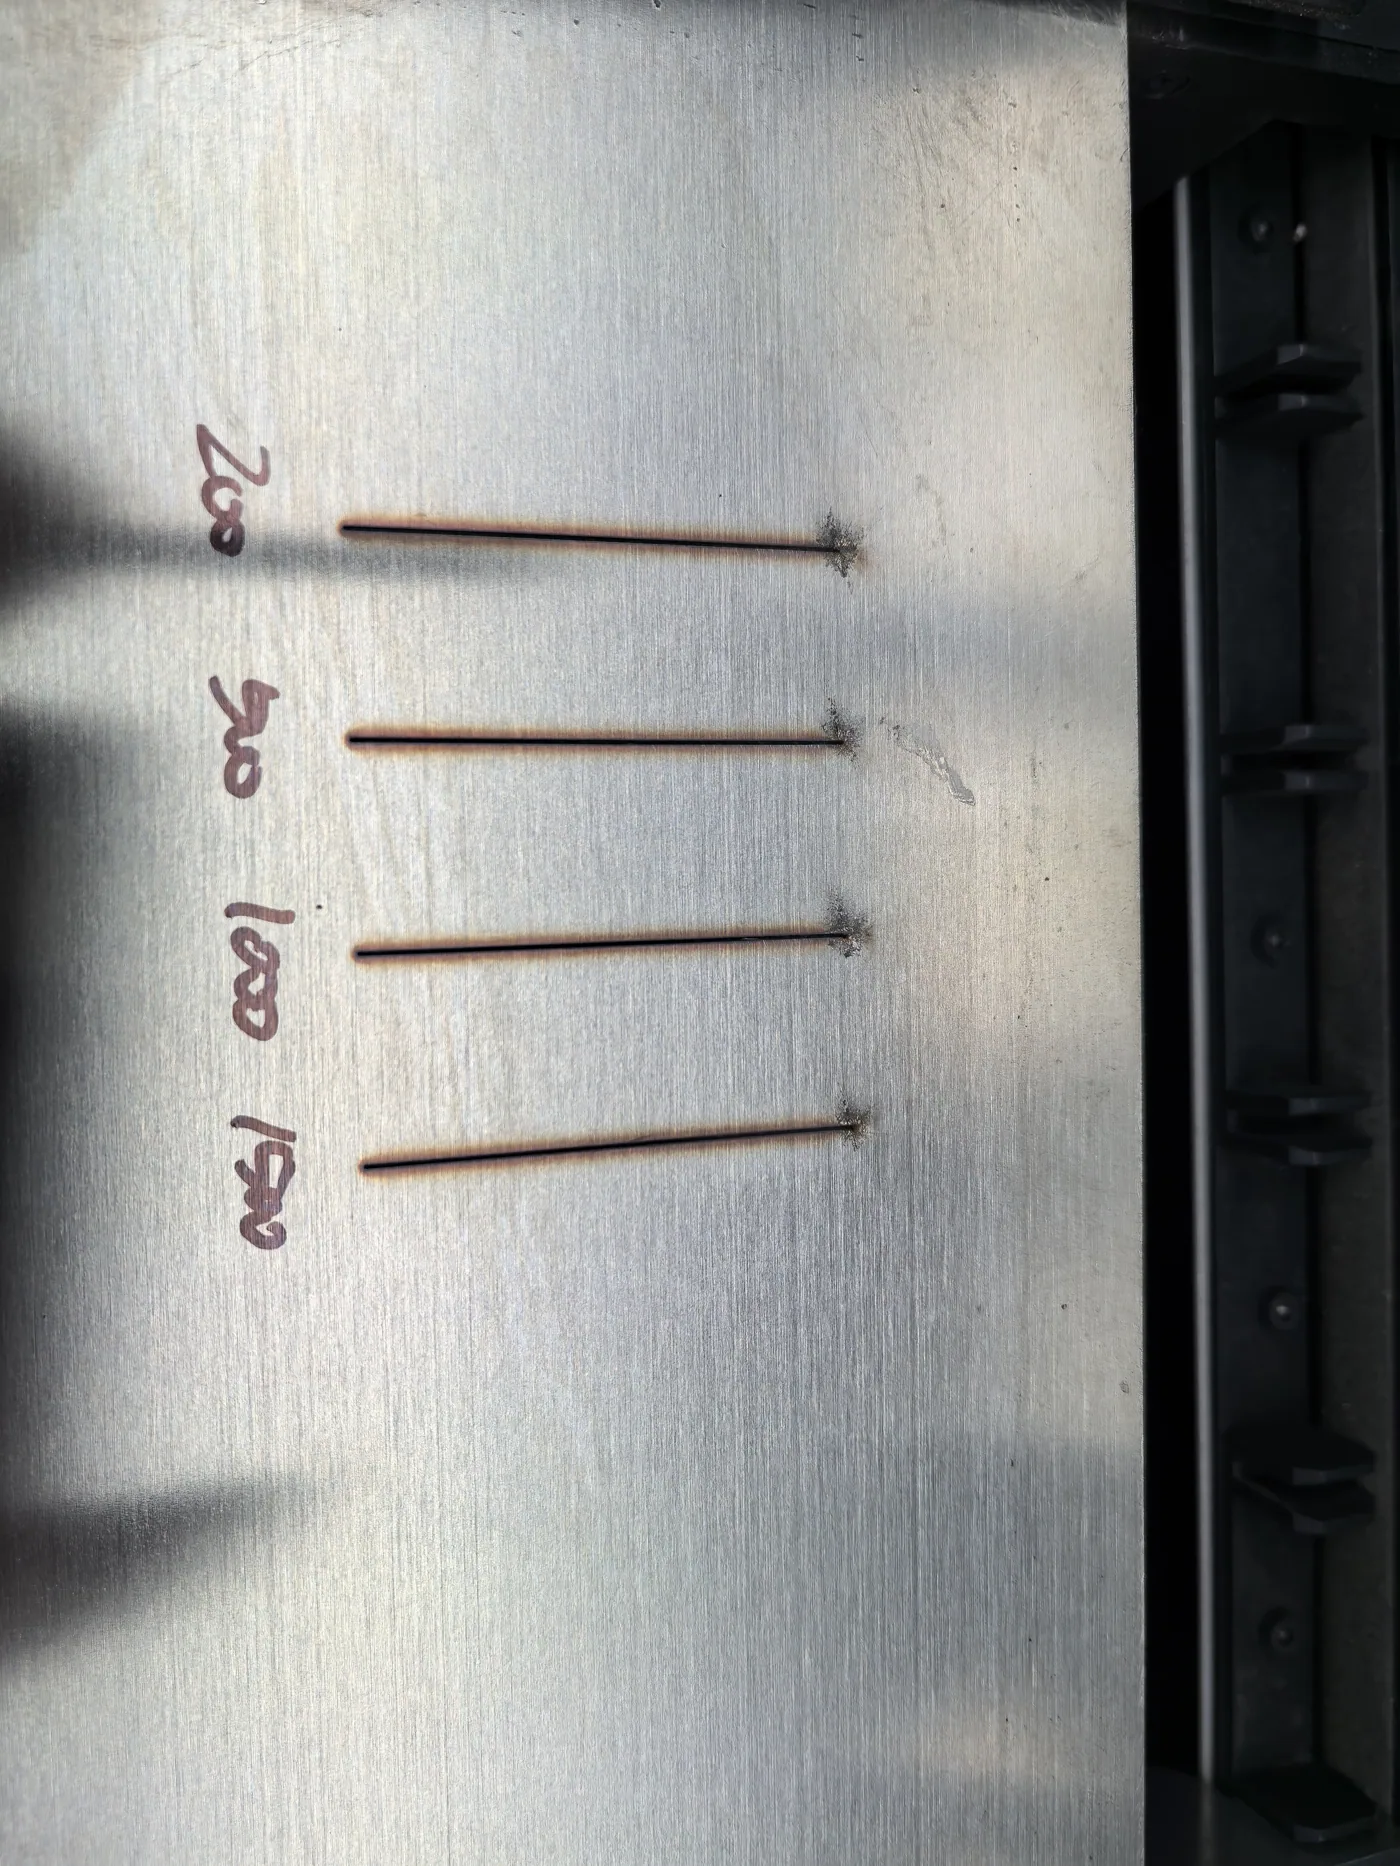
Parámetros de perforación | Potencia de perforación | Potencia de salida del láser durante la fase de perforado | 11%-100% | 20-40-60-80-100 | | Cuanto menor es la potencia, mayor es la probabilidad de fallo de perforación |
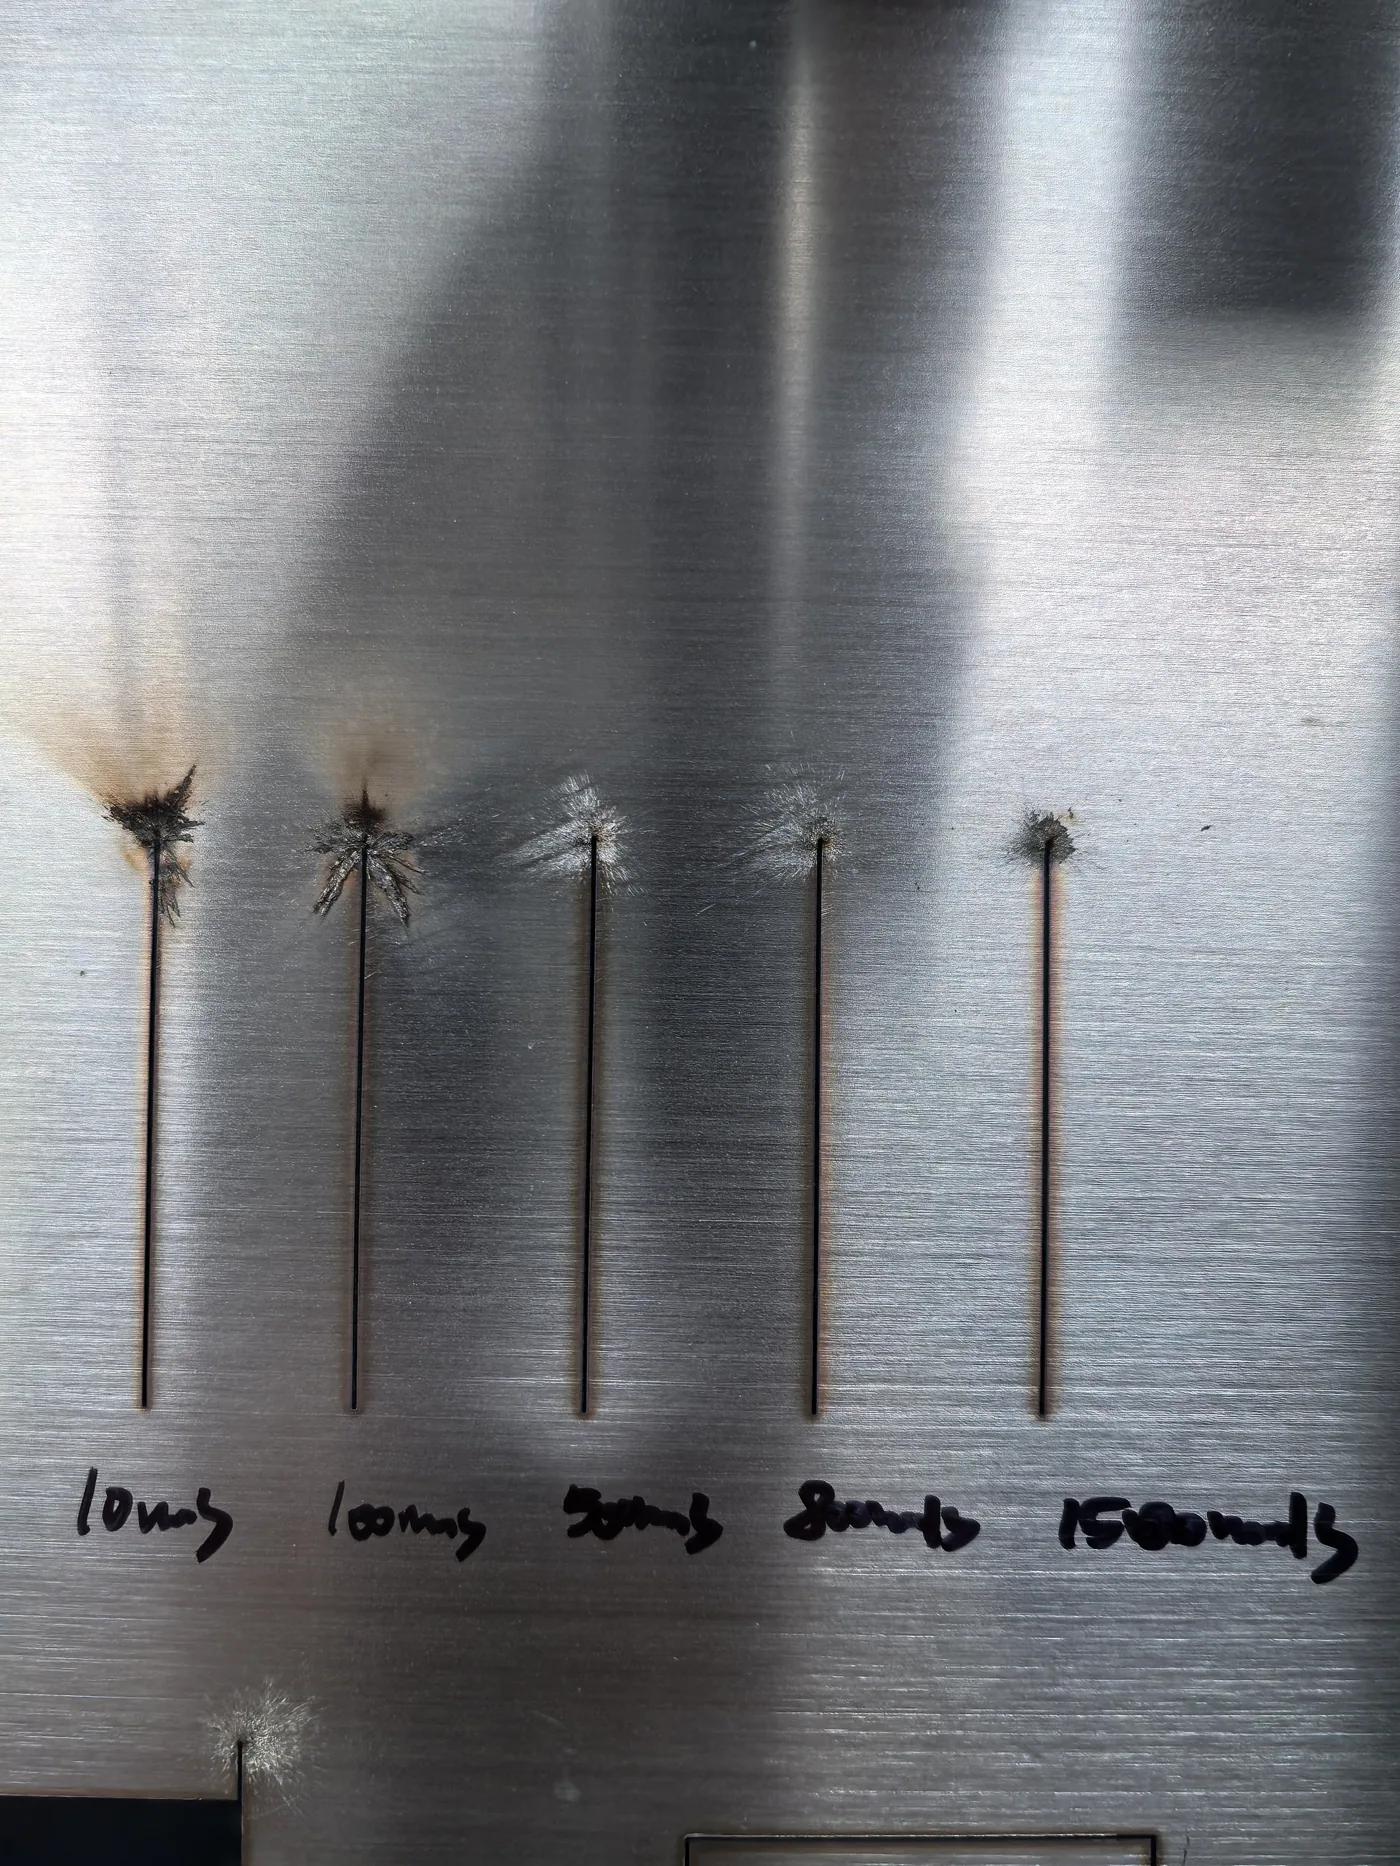
Tiempo de perforación | Tiempo de acción continua del láser sobre un punto | 10-5000ms | 10-100-500-800-1500 | | Cuanto menor es el tiempo de perforación, mayor es la probabilidad de fallo de perforación | |
Altura de perforación | Distancia entre la boquilla y la superficie del material durante el perforado | 5-30mm | 5-10-15-20-30 | | Cuanto mayor es la altura, mayor es la salpicadura y mayor el diámetro de perforación | |
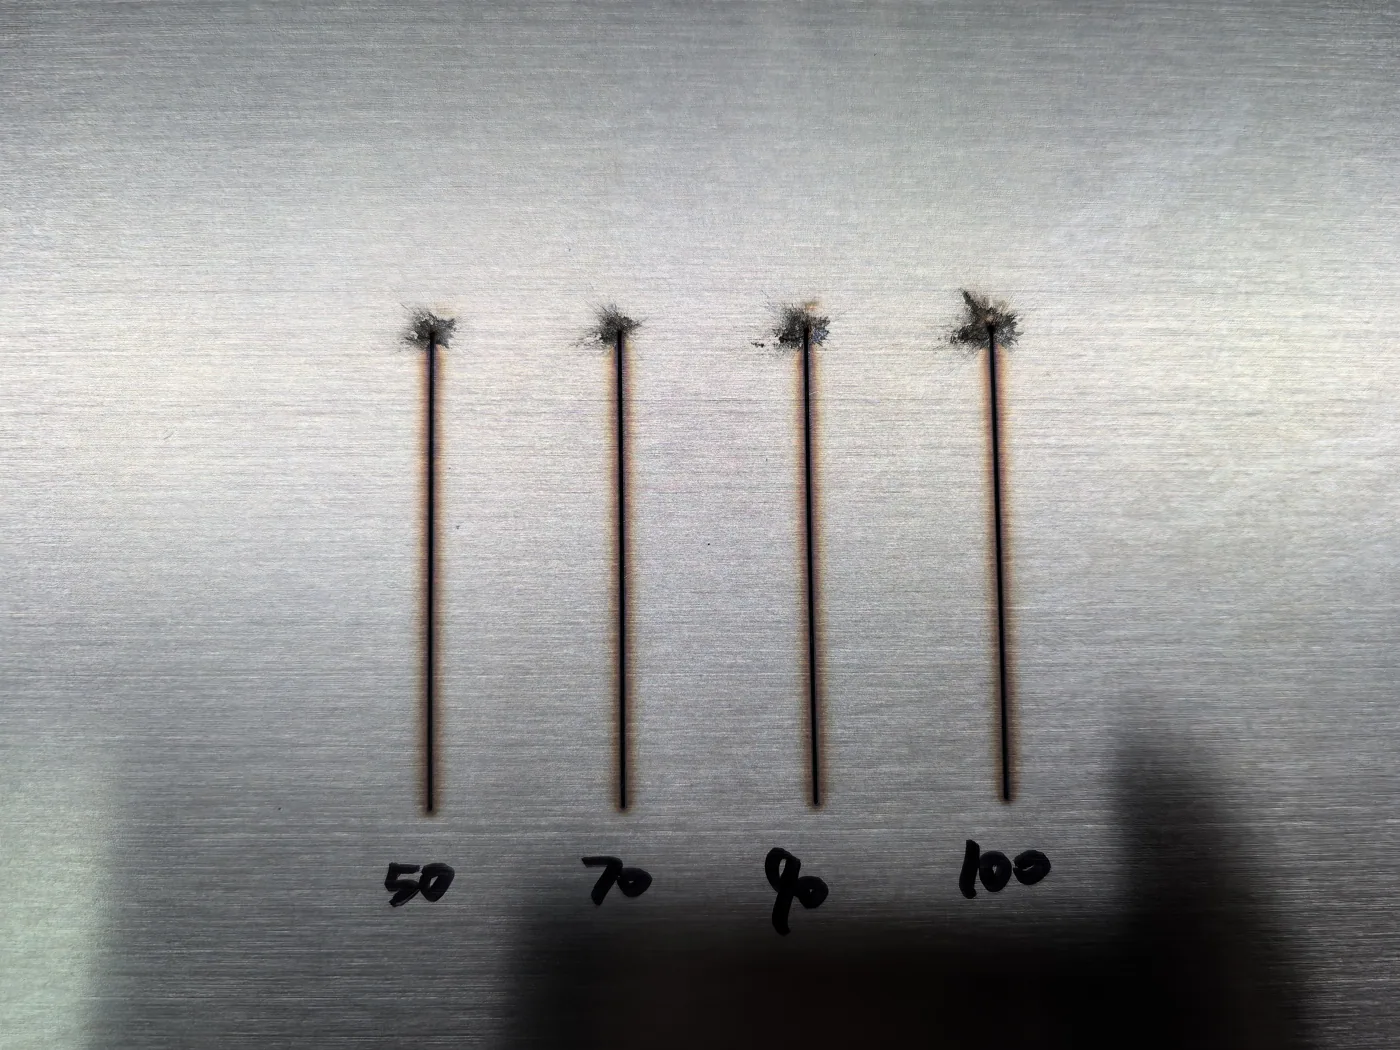
Ciclo de trabajo de perforación | Porcentaje del tiempo de encendido del láser pulsado en todo el ciclo | 50%-100% | 50-70-90-100 | | Cuanto mayor es el ciclo de trabajo de perforación, mayor es la salpicadura de perforación y mayor el diámetro de perforación | |
Frecuencia de perforación | Número de pulsos láser por unidad de tiempo | 50-5000 | 50-500-1000-1500-3000-5000 | | Sin diferencia evidente, hay que ajustarla junto con el ciclo de trabajo | |
Retardo de perforación | Se refiere al intervalo de tiempo entre el inicio del perforado por láser y el inicio del movimiento del cabezal de corte | 0-1500ms | 200-500-1000-1500 | | Cuanto mayor es el retardo, mayor es la estabilidad | |
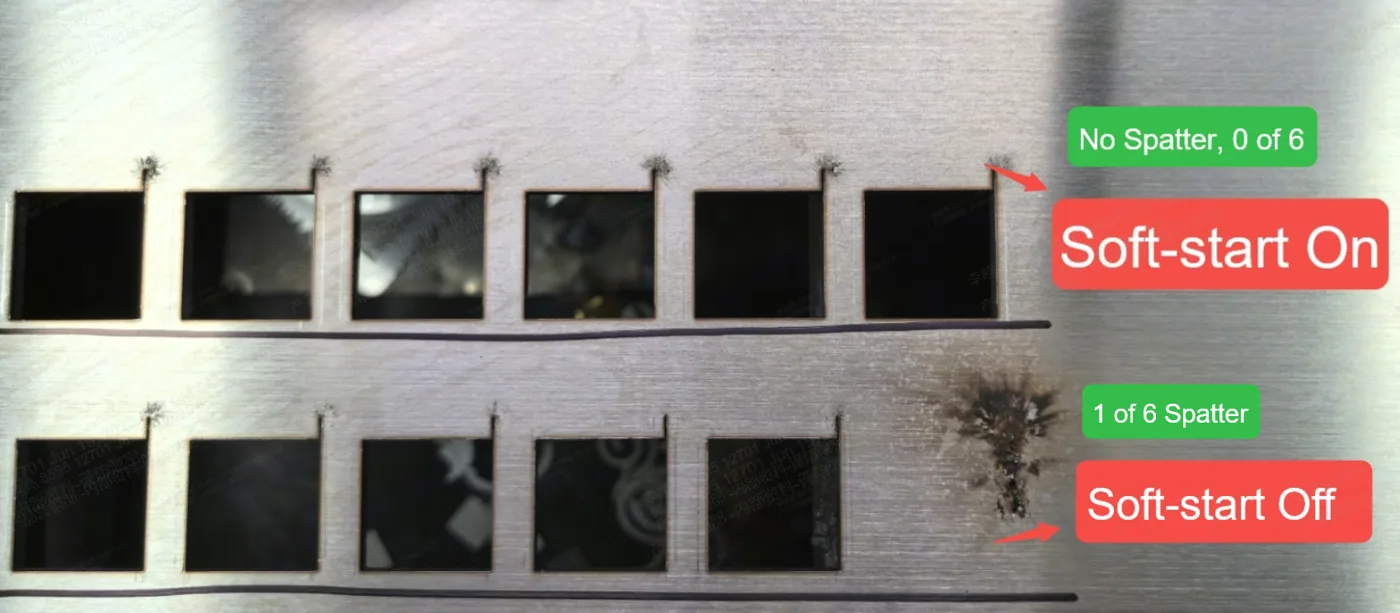
Arranque suave | 1. Para algunos materiales gruesos, tras añadir las líneas de entrada, si hay escoria adherida o quemado excesivo, puedes añadir el parámetro de arranque lento. | | El corte con arranque suave para chapa gruesa puede reducir el mal corte provocado por la salpicadura durante el perforado. | |||
Corte volante (flying cut) | 1. Configurar varios círculos o rectángulos con los mismos parámetros, tamaño y forma, dispuestos de forma regular como corte volante, puede mejorar notablemente la eficiencia de corte. | – | Activa el corte volante para reducir el tiempo de procesado y optimizar la eficiencia. Solo puede usarse en chapas finas. |




Ajustar los parámetros según los resultados de corte
1. Antes de ajustar los parámetros, comprueba primero otros elementos:
- Comprueba la presión de gas actual — Asegúrate de que cumple lo requerido
Boquilla normal: 1,2 MPa, Boquilla SaveGas (boquilla telescópica): 0,6 MPa - Comprueba la lente protectora — Asegúrate de que esté limpia.
2. Ajusta los parámetros según los resultados de corte
Imagen de muestra | Diagnóstico | Causa posible | Ajustar parámetros |
| Ennegrecimiento localizado de la superficie de corte: no se corta del todo | Velocidad de corte demasiado rápida o foco demasiado bajo | Reduce la velocidad o sube la posición del foco Por ejemplo, si el foco actual es -4, prueba a cambiarlo a -3 o -2. |
| Escoria en un solo lado | El láser está descentrado | Comprueba si el haz láser está alineado con el centro. |
| Escoria dura | La escoria dura en la parte inferior indica que el foco es demasiado alto | Baja más el foco (dirección negativa). Por ejemplo, si el foco es -2, prueba -3 o -4. |
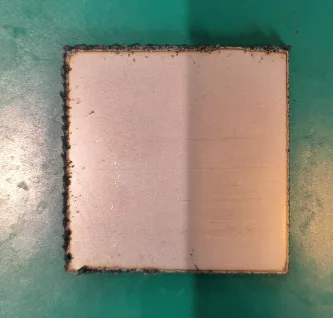
| Normal, el borde de corte está limpio. | No hace falta ningún ajuste. | |
| Escoria blanda | Foco ligeramente demasiado bajo | Sube ligeramente el foco. |
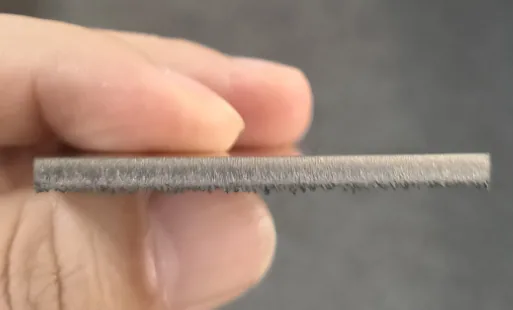
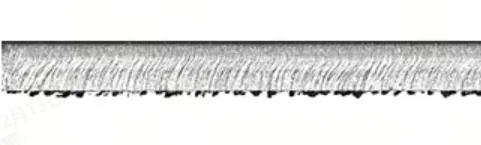
| Superficie de corte estratificada | El foco es demasiado bajo | Sube el foco. |



Consumibles para la xTool MetalFab
Esta guía es de la xTool MetalFab. Para sacarle partido, mira estos productos de nuestro catálogo. Son productos de la gama xTool que tenemos en catálogo; comprueba en cada ficha la compatibilidad con tu modelo antes de elegir.
¿Dudas con este proceso en tu xTool MetalFab?
Te ayuda un técnico de MDPI por WhatsApp, en español.